

Uvod u tehnologiju fotolitografije
Povijest razvoja tehnologije fotolitografije
Otkako je Jack S. Kilby 12. rujna 1958. izumio prvi integrirani krug na svijetu, integrirani sklopovi doživjeli su brzi razvoj više od 50 godina. Minimalna širina linije sada je između 20 i 30 nm. vrijeme, ulazeći u duboki submikronski raspon. Tehnologija fotolitografije, jedna od ključnih tehnologija, također se razvila od početne upotrebe povećala sličnih onima u fotografskoj opremi do današnjeg imerzijskog tipa 1,35 visokog numeričkog otvora blende, koji ima mogućnost automatske kontrole i podešavanja kvalitete slike, s promjerom više od pola metra i težine od pola tone. set ogromnih leća. Funkcija fotolitografije je ispisivanje uzoraka poluvodičkih krugova na silicij sloj po sloj. Njegova ideja proizlazi iz dugogodišnje tiskarske tehnologije. Razlika je u tome što ispis bilježi informacije korištenjem tinte za stvaranje promjena refleksije svjetlosti na papiru. , dok fotolitografija koristi fotokemijsku reakciju svjetla i tvari osjetljivih na svjetlo za postizanje promjena kontrasta.
Tehnologija ispisa prvi put se pojavila u kasnoj dinastiji Han u Kini. Više od 800 godina kasnije, Bi Sheng iz dinastije Song napravio je revolucionarna poboljšanja i transformirao tisak fiksnih blokova u tisak pokretnih slova, koji se zatim brzo razvio. Danas je razvijena tehnologija laserskog fotoslaganja. "Fotolitografija" u sadašnjem smislu započela je s pokušajima Aloisa Senefedlera 1798. Kada je pokušao objaviti svoju knjigu u Münchenu, Njemačka, otkrio je da ako koristi uljanu olovku za crtanje ilustracija na poroznom vapnencu i navlaži neiscrtana područja vodom , tinta bi se zalijepila samo tamo gdje ste crtali olovkom. Ova tehnika se naziva litografija ili crtanje na kamenu. Litografija je bila preteča moderne višeregistracije.
Osnovne metode fotolitografije
Iako postoje neke sličnosti, fotolitografija u integriranim krugovima koristi svjetlo umjesto tinte, a područja s tintom i bez tinte postaju područja sa svjetlom i bez svjetla na maski. U industriji proizvodnje integriranih sklopova litografija se stoga naziva i fotolitografija ili litografija. Baš kao što se tinta na bazi ulja selektivno taloži na vapnencu, svjetlost može proći samo kroz prozirna područja na maski, a projicirana svjetlost se bilježi na materijalu osjetljivom na svjetlo koji se naziva fotorezist. Jednostavan shematski dijagram procesa fotolitografije prikazan je na slici 7.1.

Budući da se fotorezist podvrgava promjeni brzine otapanja u razvijaču nakon izlaganja ultraljubičastom (UV) svjetlu, uzorak na maski prenosi se na sloj fotorezista na vrhu silicijske pločice. Područja pokrivena fotorezistom mogu postići daljnji prijenos uzorka maske sprječavanjem daljnje obrade (kao što je jetkanje ili ionska implantacija).
Od 1960. godine tehnologija fotolitografije može se podijeliti u sljedeća tri tipa: ekspozicija kontaktom, ekspozicija blizine i ekspozicija projekcije. Najraniji je bio kontakt ili blizina izlaganja, što je bila glavna struja proizvodnje do sredine-20. stoljeća. Za kontaktnu ekspoziciju, budući da teoretski nema razmaka između maske i vrha silikonske pločice, rezolucija nije problem. Međutim, budući da će kontakt uzrokovati kvarove zbog trošenja maske i fotootpornika, ljudi su konačno odabrali ekspoziciju na blizinu. Naravno, u ekspoziciji na blizinu, iako su nedostaci izbjegnuti, razlučivost ekspozicije na blizinu ograničena je na 3 μm ili više zbog prisutnosti praznina i raspršenja svjetlosti. Teoretska granica rezolucije ekspozicije blizine je

Među njima,
k predstavlja parametre fotorezista, obično između 1 i 2;
CD predstavlja minimalnu veličinu, odnosno kritičnu dimenziju, koja obično odgovara minimalnoj razlučivoj širini crte prostorne periode;
λ se odnosi na valnu duljinu izloženosti;
g predstavlja udaljenost od maske do razmaka na površini fotorezista (g=0 odgovara ekspoziciji kontakta)
Budući da je g obično veći od 10μm (ograničeno ravnošću površine maske i silikonske pločice), razlučivost je uvelike ograničena, kao što je 3μm za valnu duljinu osvjetljenja od 450 nm. Kontaktna izloženost može doseći 0,7 μm.
Kako bi se prevladale dvojne poteškoće defekata i rezolucije, predložena je shema ekspozicije projekcije, u kojoj su maska i silikonska pločica odvojene više od nekoliko centimetara. Optičke leće koriste se za prikaz uzorka leće na maski na silicijskoj pločici. Kako tržište zahtijeva veće veličine čipova i strožu kontrolu ujednačenosti širine linije, ekspozicija projekcije također se postupno razvila od izvorne
puna izloženost silicijskoj pločici potpunoj izloženosti skeniranju silicijske pločice (vidi sliku 7.2 (a))
izlaganje koraka i ponavljanja (vidi sliku 7.2 (b))
izlaganje koraka i skeniranja (vidi sliku 7.2 (c))

Cijela metoda izlaganja silikonske ploče 1:1 ima jednostavnu strukturu i ne zahtijeva visoku monokromatičnost svjetla. Međutim, kako veličina čipa i veličina silikonske pločice postaju sve veće i veće, a širina linije postaje sve finija i finija, optički sustav ne može projicirati uzorak na cijelu silikonsku pločicu odjednom bez utjecaja na kvalitetu slike, a izlaganje blokova postaje neizbježno .
Jedna od metoda izlaganja bloka je metoda skeniranja cijele silicijske pločice, kao što je prikazano na slici 7.2 (a). Ova metoda kontinuirano skenira i izlaže uzorak na maski silicijskoj ploči kroz vidno polje u obliku luka. Sustav koristi dva sferna zrcala s istom optičkom osi, a njihov radijus zakrivljenosti i udaljenost ugradnje određeni su zahtjevom bez aberacije.
Međutim, kako veličina čipa i veličina silicijske pločice postaju sve veće i veće, a širina linija postaje sve finija i finija, 1x ekspozicija sve više otežava izradu maske s visokom preciznošću proizvodnje uzorka i točnosti postavljanja.
Stoga je kasnih 1970-ih nastao stroj za blok ekspozicije smanjenog povećanja. Uzorak čipa izložen je silicijskoj pločici jedan po jedan, kao što je prikazano na slici 7.2 (b). Stoga se ovaj sustav ekspozicije sa smanjenim povećanjem naziva step-and-repeat sustav ili steper.
Međutim, kako veličina čipa i veličina silicijske pločice postaju sve veće, a kontrola širine linije postaje sve stroža, čak ni tehničke mogućnosti stepera ne mogu zadovoljiti potrebe. Rješavanje proturječnosti između ove potražnje i trenutne tehnologije izravno je dovelo do rođenja stroja za ekspoziciju korak-i-sken, kao što je prikazano na slici 7.2 (c). Ovaj je uređaj hibrid koji kombinira prednosti ranog stroja za ekspoziciju skeniranjem pune pločice i kasnijeg stroja za ekspoziciju s postupnim i ponovljenim izlaganjem: maska se skenira i projicira umjesto da se projicira odjednom, a cijela silikonska pločica također se eksponira u blokovi. Ovaj uređaj prenosi optičke poteškoće na visoko mehaničko pozicioniranje i kontrolu. Ovaj uređaj se koristi u industriji do danas, posebno u proizvodnji poluvodičkih čipova na 65nm i ispod tehnoloških čvorova.
Glavni proizvođači litografskih strojeva u svijetu su ASML u Nizozemskoj, Nikon i Canon u Japanu te drugi proizvođači litografskih strojeva koji nisu u punoj veličini, poput Ultrasteppera.
Proizvodnja domaćih naprednih strojeva za skeniranje litografije započela je kasno. Nakon 2002, uglavnom ga je razvio Shanghai Microelectronics Equipment Co., Ltd. (SMEE). Domaći litografski strojevi razvili su se od popravka rabljenih litografskih strojeva do samostalnog razvoja i proizvodnje litografskih strojeva. Najnapredniji stroj za litografiju koji se trenutno razvija je 193nm SSA600/20 (vidi sliku 7.3). Iako još uvijek postoji veliki jaz u odnosu na svjetsku naprednu razinu, treba reći da je postignut zadovoljavajući napredak. Njegova numerička apertura je 0,75, standardno polje ekspozicije je 26×33 mm, rezolucija je 90 nm, točnost preklapanja je 20 nm, a proizvodni kapacitet od 300 mm je 80 komada na sat.

Ostale metode prijenosa slike
Dobro je poznato da je jedan od smjerova daljnjeg razvoja fotolitografije smanjenje valne duljine. Međutim, ovaj je napor bio ometen čimbenicima kao što su razvoj odgovarajućih 157nm fotorezista, zaštitnih filmova za maske (pelikula) i obujam proizvodnje materijala za leće kao što je kalcijev fluorid (
). Međutim, u proteklih 20 godina ljudi su uložili mnogo istraživanja u fotolitografiju valne duljine s ekstremnim ultraljubičastim (EUV). Ova tehnologija koristi ekstremno ultraljubičasto svjetlo od 13,5 nm koje emitira ksenonska ili kositrena plazma generirana jakim laserima ili visokonaponskim pražnjenjima. Iako je visoka razlučivost koju donosi EUV tehnologija vrlo privlačna, ova tehnologija također ima mnogo tehničkih poteškoća, kao što je zrcalo lako kontaminirano prskanjem materijala koji stvara puls, ekstremno ultraljubičasto svjetlo se lako apsorbira (zahtijeva da sustav ima izuzetno visoki vakuum i minimalan broj reflektirajućih leća), strogi zahtjevi za masku (bez nedostataka i visoka refleksija), bljesak uzrokovan kratkom valnom duljinom, brzina reakcije fotootpornog materijala i rezolucija itd.
Uz korištenje tradicionalnog svjetla za prijenos uzorka maske, ljudi također traže druge metode mikrolitografije, kao što su X-zrake, nanootisak, direktno pisanje višeelektronskim snopom, elektronski snop, projekcija snopa iona itd.
Parametri sustava fotolitografije
Valna duljina, numerička apertura, prostor slike srednji indeks loma
Ranije je spomenuto da se razlučivost ekspozicije blizine brzo pogoršava kako se udaljenost između maske i silikonske pločice povećava. U metodi projekcijske ekspozicije, optička rezolucija određena je sljedećom formulom, tj.

Među njima,
predstavlja proporcionalni koeficijent koji karakterizira težinu procesa fotolitografije. Općenito govoreći,
je između {{0}}.25 i 1.0. Ovo je zapravo poznata Rayleighova formula. Prema ovoj formuli, optička razlučivost određena je valnom duljinom λ, numeričkom aperturom NA i procesom povezanim
. Ako trebate ispisati manji uzorak, korištena metoda može biti istodobno smanjenje valne duljine ekspozicije, povećanje numeričke aperture, smanjenje
vrijednost ili promijeniti jedan od faktora. U ovom odjeljku prvo ćemo predstaviti postojeće rezultate poboljšanja rezolucije smanjenjem valne duljine i povećanjem numeričke aperture. Kako poboljšati rezoluciju smanjenjem
faktor pod premisom fiksne valne duljine i numeričke aperture raspravljat ćemo kasnije.
Iako se kratkom valnom duljinom može postići visoka razlučivost, mora se uzeti u obzir i nekoliko drugih važnih parametara koji se odnose na izvor svjetlosti, kao što je intenzitet svjetlosti (svjetlina), frekvencijski pojas i koherencija (koherencija će biti detaljno opisana kasnije). Nakon sveobuhvatnog pregleda, visokotlačna živina lampa odabrana je kao pouzdan izvor svjetlosti zbog svoje svjetline i brojnih oštrih spektralnih linija. Različite valne duljine ekspozicije mogu se odabrati korištenjem filtara različitih valnih duljina. Sposobnost odabira jedne valne duljine svjetlosti ključna je za fotolitografiju, jer će opća koračna tehnika proizvesti kromatsku aberaciju za nemonokromatsku svjetlost, što će rezultirati smanjenjem kvalitete slike. Linija G, linija H i linija I koje se koriste u industriji odnose se na spektre živine lampe od 436 nm, 405 nm i 365 nm koje koristi stroj za eksponiranje (vidi sliku 7.4).

Budući da optička razlučivost I-linije stepera može doseći samo 0.25μm, potražnja za većom razlučivošću gurnula je valnu duljinu izloženosti na kraću valnu duljinu, kao što je Deep UltraViolet (DUV) spektar {{3} }nm. Međutim, proširenje visokotlačnih živinih žarulja u dubokom ultraljubičastom zračenju nije idealno, ne samo zbog nedovoljnog intenziteta, već i zbog toga što će zračenje u dugovalnom pojasu proizvesti toplinu i deformaciju. Uobičajeni ultraljubičasti laseri također nisu idealni, kao što su argonski ionski laseri, jer će prekomjerna prostorna koherencija uzrokovati mrlje i utjecati na jednolikost osvjetljenja. Nasuprot tome, excimer laseri su odabrani kao idealni izvori svjetlosti za duboko ultraljubičasto zračenje zbog svojih sljedećih prednosti.
(1) Njihova velika izlazna snaga povećava produktivnost litografskog stroja;
(2) Njihova prostorna nekoherentnost, za razliku od drugih lasera, eliminira mrlje;
(3) Velika izlazna snaga olakšava razvoj odgovarajućih fotootpornih materijala;
(4) Optički, sposobnost proizvodnje dubokog ultraljubičastog izlaza s uskom frekvencijom (uskom od nekoliko pm) omogućuje dizajn visokokvalitetnih potpuno kvarcnih litografskih leća.
Stoga su excimer laseri postali glavni izvor osvjetljenja na proizvodnim linijama integriranih krugova od 0.5 μm i nižim, a najranije izvješće objavili su Jain et al. Konkretno, dva excimer lasera, kripton fluorid (KrF) valne duljine od 248 nm i argon fluorid (ArF) valne duljine 193 nm, pokazali su izvrsne performanse u smislu energije izlaganja, širine pojasa, oblika snopa, vijeka trajanja i pouzdanosti. Stoga se naširoko koriste u naprednim strojevima za litografiju korak-i-skeniraj, kao što su ASML-ov dvoplatformski Twinscan XT: 1000H (KrF), Twinscan XT: 1450G (ArF) i Nikonov NSR-S210D (KrF), NSR{{11 }}F (ArF).
Naravno, ljudi još uvijek traže izvore svjetla kraće valne duljine, poput lasera od 157 nm koji generiraju molekule fluora
Međutim, zbog poteškoća u razvoju prikladnih fotootpornih materijala, zaštitnih filmova maski (pelikula) i količine proizvodnje materijala za leće kalcij fluorida (
), 157nm litografska tehnologija može samo proširiti poluvodički proces za jedan čvor, to jest sa 65nm na 45nm; dok je prethodni razvoj 193nm litografske tehnologije proširio proizvodni čvor sa 130nm na dva čvora: 90nm i 65nm, što je rezultiralo konačnim odustajanjem od napora da se komercijalizira masovna proizvodnja 157nm litografske tehnologije. Razvoj valne duljine izloženosti s procesnim čvorovima prikazan je na slici 7.5.

Osim skraćivanja valne duljine ekspozicije, drugi način poboljšanja razlučivosti je povećanje numeričke blende (NA) uređaja za projekciju/skeniranje.
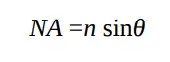
Gdje n predstavlja indeks loma u prostoru slike, a θ predstavlja najveći polukut leće objektiva u prostoru slike, kao što je prikazano na slici 7.6.

Ako je medij prostora slike zrak ili vakuum, njegov indeks loma je blizu 1.0 ili 1.0, a numerička apertura je sinθ. Što je veći kut leće objektiva u prostoru slike, to je veća razlučivost optičkog sustava. Naravno, ako udaljenost između leće i silikonske pločice ostane nepromijenjena, što je veći numerički otvor, to je veći promjer leće. Što je veća veličina leće, to je veća poteškoća u proizvodnji i složenija struktura.
Obično je najveći mogući numerički otvor blende određen mogućnošću izrade i cijenom proizvodnje tehnologije objektiva. Trenutačno, tipični I-line stroj za skeniranje litografije (ASML-ov Twinscan XT: 450G) opremljen je lećom s maksimalnom NA od 0.65, koja može razlikovati guste linije od 22{ {11}}nm i prostorni period od 440nm. Najveća numerička apertura valne duljine kripton fluorida (KrF) je 0,93 (ASML-ov Twinscan XT: 1000H), koja može razlikovati guste linije od 80 nm (prostorni period od 160 nm). Najnapredniji ArF litografski stroj ima numeričku aperturu od 0,93 (ASML-ov Twinscan XT: 1450G), koji može ispisati 65nm guste linije (120nm prostorni period).
Kao što je ranije spomenuto, numerička blenda se može povećati ne samo povećanjem kuta otvora blende leće u prostoru slike, već i povećanjem indeksa loma slike u prostoru. Ako se za ispunjavanje prostora slike koristi voda umjesto zraka, indeks loma prostora slike povećat će se na 1,44 na valnoj duljini od 193 nm. To je jednako povećanju 0.93 NA u zraku na 1.34 NA odjednom. Razlučivost je poboljšana za 30% do 40%. Stoga je 2001. započela nova era imerzijske litografije. Najnapredniji komercijalni strojevi za imerzijsku skenirajuću litografiju su ASML-ov Twinscan NXT: 1950i i Nikonov NSR-S610C, kao što je prikazano na slikama 7.7 (a) i 7.7 (b). Situacija imerzijske litografije bit će detaljnije opisana kasnije.

Prikaz rezolucije fotolitografije
Ranije je spomenuto da je rezolucija fotolitografije određena numeričkom aperturom i valnom duljinom sustava, a naravno povezana je s metodom povećanja rezolucije fotolitografije koja se odnosi na faktor
. Ovaj odjeljak uglavnom predstavlja kako procijeniti razlučivost procesa fotolitografije. Znamo da je rezolucija optičkog sustava dana poznatim Rayleighovim kriterijem. Kada su dva točkasta izvora svjetlosti iste veličine blizu jedan drugome, udaljenost od njihova središta do središta jednaka je udaljenosti od najveće vrijednosti do prve minimalne vrijednosti intenziteta svjetlosti svakog izvora svjetlosti prikazanog optičkim instrumentom, optički sustav ne može razlikovati radi li se o dva ili jednom izvoru svjetlosti, kao što je prikazano na slici 7.8. Međutim, čak i ako zadovoljava Rayleighov kriterij, intenzitet svjetlosti u području između dva točkasta izvora svjetlosti i dalje je manji od vršne vrijednosti, s kontrastom od oko 20%. Za linijski izvor svjetlosti, kada je širina izvora svjetlosti beskonačno mala, za optički sustav s numeričkom aperturom NA i valnom duljinom izvora svjetlosti iluminacije λ, raspodjela intenziteta svjetlosti na ravnini slike je

To jest, intenzitet svjetla doseže prvu minimalnu točku u odnosu na središnji položaj slike (2NA). I0 predstavlja intenzitet svjetla u središtu slike. Može se smatrati da je minimalna udaljenost koju ovaj optički sustav može razlučiti λ/(2NA). Na primjer, kada je valna duljina 193 nm, a NA 1,35 (imerzija), minimalna udaljenost rezolucije optičkog sustava je 71,5 nm.
Naravno, za proces fotolitografije, znači li to da se uzorak s prostornim periodom od 71,5 nm može ispisati? Odgovor je ne. Postoje dva razloga:
① Proces zahtijeva određenu marginu i pokazatelje procesa da bi se masovno proizvodio;
② Točnost komercijalne proizvodnje svih strojeva i opreme i sveobuhvatnost performansi stroja, tako da stroj može ispisivati guste linije na granici rezolucije i izolirane uzorke, a također mora smanjiti utjecaj zaostalih aberacija na proces.
Za 1,35 NA litografski stroj, ASML obećava da je minimalni prostorni period uzorka koji se može proizvesti 76 nm, odnosno 38 nm guste linije s jednakim razmakom. U procesu fotolitografije, granična rezolucija je samo referentna vrijednost. U stvarnom radu govorimo samo o tome koliki je procesni prozor u određenom prostornom razdoblju i određenoj širini linije te je li on dovoljan za masovnu proizvodnju. Parametri koji karakteriziraju prozor procesa bit će detaljno razmotreni u odjeljku 7.4. Evo kratkog uvoda. Obično parametri koji karakteriziraju prozor procesa uključuju širinu energije ekspozicije (EL), dubinu fokusa ili dubinu fokusa (DOF), faktor pogreške maske (MEF), točnost preklapanja, ujednačenost širine linije itd.
Širina energije izloženosti odnosi se na maksimalno dopušteno odstupanje energije izloženosti unutar dopuštenog raspona varijacije širine linije. Na primjer, za liniju sa širinom linije od 90 nm, širina linije se mijenja s energijom za 3 nm/mJ, a dopušteni raspon varijacije širine linije je ±9 nm, tada je dopušteni raspon varijacije energije izloženosti 9×2/{ {5}} mJ. Ako je energija izloženosti 30mJ, širina energije je 20% u odnosu na energiju izloženosti.
Dubina fokusa općenito je povezana s izvedbom kontrole fokusa litografskog stroja. Na primjer, točnost kontrole fokusa litografskog stroja od 193 nm, uključujući stabilnost žarišne ravnine stroja, zakrivljenost polja leće, astigmatizam, točnost niveliranja i ravnost platforme silikonske pločice, iznosi 120 nm. Tada bi minimalna dubina fokusa procesa koji se može masovno proizvoditi trebala biti iznad 120 nm. Doda li se utjecaj drugih procesa, poput kemijsko-mehaničke planarizacije, potrebno je poboljšati minimalnu dubinu fokusa, npr. 200 nm. Naravno, kao što će biti riječi kasnije, poboljšanje dubine fokusa može biti nauštrb energetske margine.
Faktor pogreške maske (MEF) definiran je kao omjer odstupanja širine linije silicijske pločice zbog odstupanja širine linije na maski i odstupanja na maski, kao što je prikazano u formuli (7-5).

Normalno, MEF je blizu ili jednak 1.0. Međutim, kada se prostorni period uzorka približi granici difrakcije, MEF će se brzo povećati. Preveliki faktor pogreške uzrokovat će pogoršanje ujednačenosti širine linije na silicijskoj pločici. Ili, u skladu sa zadanim zahtjevom za ujednačenost širine linije, ujednačenost širine linije maske je previsoka.
Preciznost preklapanja općenito je određena koračnim koracima, točnošću sinkronizacije skeniranja, kontrolom temperature, aberacijom leće i stabilnošću aberacije pokretne platforme na litografskom stroju. Naravno, točnost prekrivanja također ovisi o prepoznavanju i točnosti očitavanja oznake prekrivanja, utjecaju procesa na oznaku prekrivanja, deformaciji procesa na silicijskoj pločici (kao što su razni procesi zagrijavanja, postupci žarenja) itd. Suvremeni stroj za litografiju može kompenzirati jednoliku ekspanziju silicijske pločice, a također može kompenzirati nejednoliku distorziju silicijske pločice, poput softvera GridMapper za "mapiranje mreže" koji je pokrenuo ASML. Može ispraviti izobličenje nelinearne rešetke izloženosti silicijskih ploča.
Ujednačenost širine linije dijeli se u dvije kategorije: ujednačenost unutar područja ekspozicije (unutar polja) i ujednačenost između područja ekspozicije (međupolja).
Ujednačenost širine linije unutar područja ekspozicije uglavnom je određena ujednačenošću širine linije maske (koja se prenosi kroz faktor pogreške maske), energetskom stabilnošću (tijekom skeniranja), ujednačenošću osvjetljenja unutar proreza za skeniranje, ujednačenošću fokusa/niveliranja za svaku točku u području ekspozicije, lećom aberacija (kao što je koma, astigmatizam), pogreška točnosti sinkronizacije skeniranja (pokretna standardna devijacija, MSD), itd.
Ujednačenost širine linije između područja izloženosti uglavnom je određena stabilnošću energije osvjetljenja, ujednačenošću distribucije debljine filma supstrata silicijske pločice na površini silicijske pločice (uglavnom zbog ujednačenosti premaza ljepilom i ujednačenosti debljine filma koju donose drugi procesi), ravnomjernosti silicijske pločice površina, ujednačenost pečenja razvijača, ujednačenost prskanja razvijača itd.
Tijek procesa fotolitografije
Tijek osnovnog 8-korak procesa fotolitografije prikazan je na slici 7.9.

korak01-HMDS obrada površine
korak02-Ljepljenje
korak03-Pečenje prije izlaganja
korak04-Poravnanje i izloženost
korak05-Pečenje nakon izlaganja
korak06-Razvoj
korak07-Pečenje nakon razvoja
korak08-Mjerenje
1. Predobrada površine pločice od plinskog silicija
Prije fotolitografije, silikonska pločica će biti podvrgnuta mokrom čišćenju i ispiranju deioniziranom vodom kako bi se uklonile onečišćenja. Nakon čišćenja, površinu silicijske pločice potrebno je hidrofobizirati kako bi se poboljšalo prianjanje između površine silicijske pločice i fotorezista (obično hidrofobnog). Hidrofobna obrada koristi materijal nazvan heksametildisilazan, s molekularnom formulom (CH3)3SiNHSi(CH3)3. Nastaje para heksametildisilazana (HMDS). Ova prethodna obrada plinom slična je upotrebi spreja za temeljni premaz na drvu i plastici prije bojanja. Uloga heksametildisilazana je zamijeniti hidrofilni hidroksil (OH) na površini silicijske pločice hidrofobnim hidroksilom (OH) putem kemijske reakcije. OSi(CH3)3. Da bi se postigla svrha predobrade
Temperatura predtretmana plina kontrolira se na 200-250 stupnjeva, a vrijeme je općenito 30 s. Uređaj za predtretman plina spojen je na stazu pločice za obradu fotorezista, a njegova osnovna struktura prikazana je na slici 7.10.

2. Fotorezist obložen centrifugom, antirefleksni sloj
Nakon predtretmana plinom, potrebno je nanijeti fotorezist na površinu silicijske pločice. Najčešće korištena metoda premazivanja je metoda centrifugiranja. Fotorezist (oko nekoliko mililitara) najprije se cjevovodom transportira do središta silicijske pločice, a zatim se silicijska pločica rotira i postupno ubrzava dok se ne stabilizira na određenoj brzini (brzina određuje debljinu ljepila, a debljina je obrnuto proporcionalna kvadratnom korijenu brzine). Kada se silicijska pločica zaustavi, njezina je površina u osnovi suha, a debljina je stabilna na unaprijed postavljenoj veličini. Ujednačenost debljine premaza trebala bi biti unutar ±20Å ("Å, izgovara se "angstrom", jedinica je duljine u fizici čestica. 1Å je jednako
m, što je jedna desetina nanometra) na 45nm ili naprednijim tehnološkim čvorovima. Obično postoje tri glavne komponente fotorezista, organske smole, kemijskog otapala i fotoosjetljivog spoja (PAC).
O fotorezistu će biti riječi u poglavlju o fotorezistu. Ovaj odjeljak govori samo o osnovnoj dinamici fluida. Proces premazivanja je podijeljen u tri koraka:
① Prijevoz fotorezista;
② Ubrzajte rotaciju silicijske pločice do konačne brzine;
③ Rotirajte konstantnom brzinom dok se debljina ne stabilizira na prethodno postavljenoj vrijednosti;
Konačna debljina fotorezista izravno je povezana s viskoznošću fotorezista i konačnom brzinom rotacije. Viskoznost fotorezista može se prilagoditi povećanjem ili smanjenjem kemijskog otapala. Mehanika fluida centrifugalnog premaza pažljivo je proučavana.
Visoki zahtjevi za ujednačenošću debljine fotorezista mogu se postići potpunom kontrolom sljedećih parametara:
① Temperatura fotorezista;
② Temperatura okoline;
③ Temperatura silicijske ploče;
④ Ispušni protok i tlak modula za oblaganje;
Drugi je izazov kako smanjiti nedostatke povezane s premazom. Praksa pokazuje da korištenje sljedećeg postupka može značajno smanjiti pojavu nedostataka.
(1) Sam fotorezist mora biti čist i bez čestica. Prije premazivanja mora se koristiti postupak filtracije, a veličina pora filtra mora zadovoljiti zahtjeve tehnološkog čvora.
(2) Sam fotorezist ne smije sadržavati miješani zrak, jer će mjehurići uzrokovati nedostatke slike. Mjehurići se ponašaju slično česticama.
(3) Dizajn posude za nanošenje mora strukturno spriječiti prskanje izbačenog fotorezista.
(4) Sustav pumpanja za isporuku fotootpora mora biti projektiran tako da može usisati natrag nakon svake isporuke fotootpora. Funkcija povratnog usisavanja je usisavanje viška fotorezista iz mlaznice natrag u cjevovod kako bi se izbjeglo kapanje viška fotorezista na silikonsku pločicu ili isušivanje viška fotorezista i uzrokovanje granularnih defekata tijekom sljedeće isporuke. Povratni usisni učinak trebao bi biti podesiv kako bi se spriječio ulazak viška zraka u cjevovod.
(5) Odvajanje ruba pločice (Rub). Otapalo koje se koristi u procesu uklanjanja kuglica (EBR) mora biti dobro kontrolirano. Tijekom procesa centrifugiranja silicijskih pločica, fotorezist će teći do ruba silicijske pločice i od ruba silicijsku pločicu na stražnju stranu silicijske pločice zbog centrifugalne sile na rubu silicijske pločice formirat će se krug od zrnca, kao što je prikazano na slici 7.11 Ako se ne ukloni, ovaj krug će se oljuštiti i formirati čestice nakon sušenja i pasti na silikonsku pločicu, alat za prijenos silicijske pločice i opremu za obradu silicijske pločice, uzrokujući povećanje stope kvarova. Ostaci fotorezista na poleđini silikonske pločice zalijepit će se za platformu silikonske pločice (zatezna ploča), uzrokujući slabu apsorpciju silicijske pločice, uzrokujući defokusiranje ekspozicije i povećavajući pogreške preklapanja. Obično se u fotorezist instalira uređaj za uklanjanje rubova oprema za premazivanje. Funkcija uklanjanja fotorezista na određenoj udaljenosti od ruba silicijske pločice postiže se rotiranjem silicijske pločice na rubu silicijske pločice (jedna mlaznica na vrhu i jedna na dnu, a položaj mlaznice od rub silicijske pločice je podesiv).

(6) Nakon pažljivog proračuna, utvrđeno je da je oko 90% do 99% fotorezista izvučeno iz silicijske pločice i izgubljeno. Ljudi su pokušali prethodno obraditi silikonsku pločicu prije vrtenja fotorezista na silicijskoj pločici pomoću kemijskog otapala koje se zove propilen glikol metil eter acetat (molekulska formula CH3COOCH(CH3)CH3OCH3), PGMEA). Ova metoda se naziva premaz za smanjenje otpornosti (RRC). Međutim, ako se ova metoda neispravno koristi, doći će do nedostataka. Defekti mogu biti povezani s kemijskim utjecajem na sučelju RRC-fotootpornog materijala i kontaminacijom RRC otapala amonijakom u zraku.
(7) Održavajte ispušni tlak razvijača ili modula razvijača kako biste spriječili prskanje sićušnih kapljica razvijača tijekom procesa razvijanja kada se silicijska pločica okreće.
Budući da se viskoznost fotorezista mijenja s temperaturom, različite debljine mogu se dobiti namjernom promjenom temperature silicijske pločice ili fotorezista. Ako su različite temperature postavljene u različitim područjima silicijske pločice, mogu se dobiti različite debljine fotorezista na silicijskoj pločici. Optimalna debljina fotorezista može se odrediti prema zakonu širine linije i debljine fotorezista (krivulja ljuljanja) radi uštede silikonskih pločica, strojnog vremena i materijala. Rasprava o krivuljama njihanja bit će raspravljena u sljedećim poglavljima. Metoda i princip centrifugiranja antirefleksnog sloja su isti.
3. Pečenje prije izlaganja
Nakon što se fotorezist centrifugirano nanese na površinu silicijske pločice, mora se ispeći. Svrha pečenja je otjerati gotovo sva otapala. Ovo pečenje se naziva "pečenje prije izlaganja" ili "pre-pečenje" jer se izvodi prije izlaganja. Prethodno pečenje poboljšava prianjanje fotootpornog materijala, ujednačenost fotootpornog materijala i kontrolira jednolikost širine linije tijekom procesa jetkanja. U kemijski pojačanom fotorezistu spomenutom u odjeljku 6.3, prethodno pečenje se također može koristiti za promjenu duljine difuzije fotokiseline do određene mjere kako bi se prilagodili parametri prozora procesa. Tipična temperatura i vrijeme prije pečenja su 90-100 stupnjeva, oko 30 s. Nakon prethodnog pečenja, silikonska pločica će se premjestiti s vruće ploče koja se koristi za pečenje na hladnu ploču kako bi se vratila na sobnu temperaturu u pripremi za korak izlaganja.
4. Usklađivanje i ekspozicija
Koraci nakon prethodnog pečenja su poravnanje i izlaganje. U metodi projekcijske ekspozicije, maska se pomiče na unaprijed definiranu približnu poziciju na silicijskoj pločici ili na odgovarajući položaj u odnosu na postojeći uzorak na silicijskoj pločici, a zatim fotolitografijom objektiv prenosi svoj uzorak na silicijsku pločicu. Za blizinu ili kontaktnu izloženost, uzorak na maski bit će izravno izložen silikonskoj ploči pomoću izvora ultraljubičastog svjetla.
Za prvi sloj uzoraka možda neće biti uzorka na silicijskoj pločici, a stroj za fotolitografiju pomiče masku relativno prema unaprijed definiranom (metoda razlikovanja čipova) približnom položaju na silicijskoj pločici (ovisno o točnosti bočnog postavljanja silicijske pločice na platformi fotolitografskog stroja, općenito oko 10 do 30 μm).
Za drugi sloj i sljedeće uzorke, stroj za fotolitografiju treba poravnati oznaku poravnanja ostavljenu nakon ekspozicije prethodnog sloja kako bi masku ovog sloja ispisala preko postojećeg uzorka prethodnog sloja. Točnost prekrivanja obično je 25% do 30% minimalne veličine uzorka. Na primjer, u 90nm tehnologiji, točnost preklapanja obično je 22 do 28nm (3 puta standardna devijacija). Nakon što točnost poravnanja zadovolji zahtjeve, počinje izlaganje. Svjetlosna energija aktivira komponente osjetljive na svjetlo u fotorezistu i pokreće fotokemijsku reakciju. Glavni pokazatelji za mjerenje kvalitete fotolitografije općenito su razlučivost i ujednačenost kritične dimenzije (CD), točnost prekrivanja te broj čestica i defekata.
Osnovno značenje točnosti preklapanja odnosi se na točnost poravnanja (3σ) grafike između dva procesa fotolitografije. Ako je odstupanje poravnanja preveliko, to će izravno utjecati na prinos proizvoda. Za vrhunske strojeve za fotolitografiju, dobavljači opće opreme osigurat će dvije vrijednosti za točnost preklapanja, jedna je dvostruka pogreška preklapanja samog stroja, a druga je pogreška preklapanja između dva uređaja (različitih uređaja).
5. Pečenje nakon izlaganja
Nakon završene ekspozicije fotorezist je potrebno ponovno zapeći. Budući da je ovo pečenje nakon izlaganja, naziva se "pečenje nakon izlaganja", skraćeno kao pečenje nakon izlaganja (PEB). Svrha naknadnog pečenja je u potpunosti dovršiti fotokemijsku reakciju zagrijavanjem. Fotoosjetljive komponente nastale tijekom procesa izlaganja difundirat će pod djelovanjem zagrijavanja i kemijski reagirati s fotorezistom, mijenjajući materijal fotorezista koji je bio gotovo netopljiv u tekućini razvijača u materijal koji je topiv u tekućini razvijača, tvoreći uzorke koji su topljivi u tekućini razvijača i netopljivi u tekućini razvijača u fotorezistnom filmu.
Budući da su ti uzorci u skladu s uzorcima na maski, ali nisu prikazani, nazivaju se i "latentne slike". Za kemijski pojačane fotootporne materijale, previsoke temperature pečenja ili preduga vremena pečenja dovest će do pretjerane difuzije fotokiselina (katalizatora fotokemijskih reakcija), oštećujući izvorni kontrast slike, čime se smanjuje ujednačenost prozora procesa i širine linije. Detaljna rasprava bit će provedena u narednim poglavljima. Za istinski prikaz latentne slike potrebno je razvijanje.
6. Razvoj
Nakon završetka naknadnog pečenja, silikonska pločica će ući u korak razvoja. Budući da je fotorezist nakon fotokemijske reakcije kiseo, kao razvijač se koristi jaka alkalna otopina. Općenito se koristi 2,38% vodena otopina tetrametilamonijevog hidroksida (TMAH) s molekulskom formulom (CH3)4NOH. Nakon što je fotorezist film prošao kroz proces razvijanja, eksponirana područja se isperu razvijačem, a uzorak maske se prikazuje na fotorezist filmu na silicijskoj pločici u obliku konkavnih i konveksnih oblika sa ili bez fotorezista. Proces razvoja općenito ima sljedeće korake:
(1) Prethodno prskanje (prethodno vlaženje): raspršite malo deionizirane vode (DI voda) na površinu silikonske pločice kako biste poboljšali prianjanje razvijača na površinu silikonske pločice.
(2) Doziranje razvijača (doziranje razvijača): dostavite razvijač na površinu silikonske pločice. Kako bi svi dijelovi površine silicijske pločice bili u što većem kontaktu s istom količinom razvijača, razvijač je razvio sljedeće metode. Na primjer, koristite E2 mlaznice, LD mlaznice itd.
(3) Zadržavanje razvijača na površini (lokvica): Nakon što se razvijač rasprši, mora ostati na površini silikonske pločice neko vrijeme, općenito od desetak sekundi do jedne ili dvije minute, kako bi se omogućilo razvijaču potpuno reagirati s fotorezistom.
(4) Uklanjanje i ispiranje razvijača: Nakon što je razvijač prestao, razvijač će se izbaciti i deionizirana voda će se raspršiti na površinu silicijske pločice kako bi se uklonili ostaci razvijača i zaostali fragmenti fotorezista.
(5) Sušenje centrifugom: Silicijska pločica se okreće velikom brzinom kako bi se ocijedila deionizirana voda s površine.
7. Pečenje nakon razvijanja, pečenje tvrdog filma
Nakon razvijanja, budući da je silicijska pločica izložena vodi, fotorezist će apsorbirati nešto vode, što nije dobro za naknadne procese kao što je mokro jetkanje. Stoga je potrebno pečenje tvrdog filma kako bi se izbacio višak vode iz fotorezista. Budući da većina jetkanja sada koristi plazma jetkanje, također poznato kao "suho jetkanje", pečenje tvrdog filma je izostavljeno u mnogim procesima.
8. Mjerenje
Nakon završetka ekspozicije potrebno je izmjeriti kritičnu dimenziju (Critical Dimension, skraćeno CD) koju čine litografija i točnost sloja (metrologija). Kritična dimenzija obično se mjeri pomoću skenirajućeg elektronskog mikroskopa, dok se točnost prekrivanja mjeri optičkim mikroskopom i detektorom slika s nizom naboja (CCD). Razlog za korištenje skenirajućeg elektronskog mikroskopa je taj što je širina linije u procesu izrade poluvodiča općenito manja od valne duljine vidljive svjetlosti, kao što je 400 do 700 nm, a valna duljina ekvivalenta elektrona elektronskog mikroskopa određena je naponom ubrzanja elektron. Prema načelima kvantne mehanike, De Broglieva valna duljina elektrona je

Gdje je h (6,626×10-³⁴Js) je Planckova konstanta, m (9,1×10-³¹kg) je masa elektrona u vakuumu, a v je brzina elektrona. Ako je napon ubrzanja V, de Broglieva valna duljina elektrona može se napisati kao

Gdje je q (1,609×10-19c) je naboj elektrona. Zamjenom numeričkih vrijednosti, jednadžba (7-7) se može približno napisati kao

Ako je napon ubrzanja 300V, valna duljina elektrona je 0,07nm, što je dovoljno za mjerenje širine linije. U stvarnom radu, razlučivost elektronskog mikroskopa određena je višestrukim raspršenjem elektronske zrake u materijalu i aberacijom elektronske leće. Obično je razlučivost elektronskog mikroskopa deseci nanometara, a pogreška mjerenja dimenzije linije je oko 1 do 3 nm. Iako je točnost preklapanja dosegla nanometarsku razinu, budući da mjerenje preklapanja zahtijeva samo mogućnost određivanja središnjeg položaja deblje linije, optički mikroskop se može koristiti za mjerenje točnosti preklapanja.
Slika 7.12 (a) je snimak zaslona mjerenja veličine snimljenog skenirajućim elektronskim mikroskopom. Bijele dvostruke linije i relativne strelice na slici predstavljaju ciljnu veličinu. Kontrast slike skenirajućeg elektronskog mikroskopa formira se emisijom i skupljanjem sekundarnih elektrona generiranih elektronskim bombardiranjem. Može se vidjeti da se više sekundarnih elektrona može skupiti na rubu linije. U principu, što je više elektrona prikupljeno, mjerenje je preciznije. Međutim, budući da se utjecaj elektronskog snopa na fotorezist ne može zanemariti, fotootpor će se skupiti nakon ozračivanja elektronskim snopom, osobito fotootpor od 193 nm. Stoga postaje vrlo važno uspostaviti ravnotežu između mjerljivosti i minimalnog poremećaja.

Slika 7.12 (b) tipičan je shematski dijagram mjerenja preklapanja, u kojem je debljina linije općenito 1 do 3 μm, duljina vanjske strane okvira općenito je 20 do 30 μm, a duljina unutarnje strane okvira općenito je 10 do 20 μm . Na ovoj slici, različite boje ili kontrasti prikazani na unutarnjem i vanjskom okviru nastaju zbog razlika u boji i kontrastu reflektirane svjetlosti uzrokovane različitim debljinama različitih slojeva tankih filmova. Mjerenje prekrivanja postiže se određivanjem prostorne razlike između središnje točke unutarnjeg okvira i središnje točke vanjskog okvira. Praksa je pokazala da sve dok je osiguran dovoljan intenzitet signala, čak i optički mikroskop može postići točnost mjerenja od oko 1 nm.
Prozor procesa litografije i metoda procjene integriteta uzorka
Margina energije ekspozicije, normalizirani logaritamski nagib slike (NILS)
U odjeljku 2 spomenuto je da se granica energije izloženosti (EL) odnosi na maksimalno dopušteno odstupanje energije izloženosti unutar dopuštenog raspona varijacije širine linije. To je osnovni parametar za mjerenje procesa litografije.
Slika 7.13 (a) prikazuje varijaciju litografskog uzorka s energijom ekspozicije i žarišnom duljinom.
Slika 7.13 (b) prikazuje testni uzorak dvodimenzionalne distribucije s različitim energijama i žarišnim duljinama izloženim na silicijskoj pločici. To je poput matrice i također se naziva Focus-Exposure Matrix (FEM).
Ova matrica se koristi za mjerenje prozora procesa fotolitografskog procesa na jednom ili više uzoraka, kao što su energetska margina i dubina fokusa. Ako se dodaju posebni ispitni uzorci na maski, Focus-Energy Matrix također može mjeriti druge parametre performansi koji se odnose na proces i opremu, kao što su razne aberacije leće litografskog stroja, rasuto svjetlo (odbljesak), faktor pogreške maske, difuzija fotokiseline duljina fotorezista, osjetljivost fotorezista, točnost izrade maske itd.

Na slici 7.13 (a), sivi grafikon predstavlja morfologiju presjeka fotorezista (pozitivnog fotorezista) nakon izlaganja i razvijanja. Kako se energija izlaganja nastavlja povećavati, širina linije postaje sve manja i manja. Kako se žarišna duljina mijenja, tako se mijenja i vertikalna morfologija fotorezista. Prvo raspravimo promjenu s energijom. Ako je žarišna duljina odabrana kao -0.1μm, to jest, projicirana žarišna ravnina je 0.1μm ispod vrha fotorezista. Ako se širina linije mjeri kako se mijenja s energijom, može se dobiti krivulja kao što je prikazano na slici 7.14.

Ako odaberemo ukupnu CD toleranciju širine linije kao ±10% širine linije od 90 nm, to jest 18 nm, a nagib širine linije koja se mijenja s energijom izloženosti je 6,5 nm/(mJ/cm²), i optimalna energija izloženosti je 20 (mJ/cm²), tada je energetska granica EL 18/6,5/20=13,8%.
Je li dovoljno? Ovo pitanje je povezano s faktorima kao što su snaga litografskog stroja, sposobnost kontrole proizvodnje procesa i zahtjevi uređaja za širinu linije. Energetska margina također je povezana sa sposobnošću fotorezista da sačuva prostornu sliku. Općenito govoreći, na 90nm, 65nm, 45nm i 32nm čvorovima, EL zahtjev za litografiju sloja vrata je 15% do 20%, a EL zahtjev za metalni sloj ožičenja je oko 13% do 15%.
Energetska margina također je izravno povezana s kontrastom slike, ali slika ovdje nije prostorna slika iz leće, već "latentna slika" nakon fotokemijske reakcije fotorezista. Apsorpcija svjetlosti od strane fotorezista i pojava fotokemijskih reakcija zahtijevaju difuziju komponenti osjetljivih na svjetlost u filmu fotorezista. Difuzija potrebna za ovu fotokemijsku reakciju smanjit će kontrast slike. Kontrast se definira kao

Među njima, U je ekvivalentni intenzitet svjetlosti "latentne slike" (zapravo gustoća komponente osjetljive na svjetlo).
Za guste linije, ako je prostorni period P manji od λ /NA, tada njegov ekvivalentni intenzitet svjetlosti prostorne slike U(x) mora biti sinusni val, kao što je prikazano na slici 7.15, što se može napisati kao

Prema definiciji EL, u kombinaciji s formulom (7-10), kao što je prikazano na slici 7.16, EL se može napisati kao sljedeći izraz, to jest,

Za jednak red i razmak, CD=P/2. Postoji sažetiji i intuitivniji izraz, naime

To jest, ako dCD koristi opći 10% CD, tada je kontrast približno jednak 3,2 puta EL. Nagib u formuli (7-11) je

Također se naziva nagib logaritma slike (ILS). Zbog svog izravnog odnosa s kontrastom slike i EL, također se koristi kao važan parametar za mjerenje prozora procesa litografije. Ako se normalizira, to jest, pomnoži s širinom crte, može se dobiti normalizirani logaritam slike (NILS), kako je definirano u formuli (7-15), to jest,

Općenito, U (x) se odnosi na prostornu sliku koju leća projicira u fotorezist, što se ovdje odnosi na "latentnu sliku" nakon fotokemijske reakcije fotorezista. Za guste linije s jednakim razmakom, CD=P/2, a prostorni period P manji je od λ/NA, NILS se može napisati kao

Na primjer, za 90nm memorijski proces, širina linije CD jednaka je 0.09μm, ako je kontrast 50% i prostorni period 0,18μm, tada je NILS 1,57.
Dubina fokusa (metoda niveliranja)
Dubina fokusa (DOF) odnosi se na najveći raspon varijacije žarišne duljine unutar dopuštenog raspona varijacije širine linije. Kao što je prikazano na slici 7.13, fotorezist neće mijenjati samo širinu linije, već i morfologiju kako se mijenja žarišna duljina. Općenito govoreći, za fotootporne materijale visoke prozirnosti, kao što su 193 nm fotootporni materijali i 248 nm fotootporni materijali s visokom rezolucijom, kada je žarišna ravnina fotolitografskog stroja na negativnoj vrijednosti, žarišna je ravnina blizu vrha fotootpornog materijala; kada je omjer širine i visine slike veći od 2.5-3, zbog velike širine linije na dnu fotootpornog sloja može doći čak i do "podrezivanja", što može uzrokovati mehaničku nestabilnost i prevrtanje. Kada je žarišna ravnina na pozitivnoj vrijednosti, zbog velike širine linije na vrhu utora fotorezista, kvadratni kutovi na vrhu postat će zaobljeni (gornje zaokruživanje). Ovo "vrhnje zaokruživanje" može se prenijeti na morfologiju materijala nakon jetkanja, tako da je potrebno izbjegavati i "podrezivanje" i "zaobljenje".
Ako se iscrtaju podaci o širini linije na slici 7.13, dobit će se krivulja širine linije u odnosu na žarišnu duljinu pri različitim energijama ekspozicije, kao što je prikazano na slici 7.17.

Varijacija širine linije sa žarišnom duljinom pod energijom ekspozicije od 16, 18, 20, 22, 24 također se naziva Poissonov dijagram.
Ako je dopušteni raspon varijacije širine linije ograničen na ±9 nm, najveća dopuštena varijacija žarišne duljine pri optimalnoj energiji ekspozicije može se pronaći na slici 7.17. I ne samo to, budući da se u stvarnom radu i energija i žarišna duljina mijenjaju u isto vrijeme, kao što je pomicanje litografskog stroja, potrebno je dobiti najveći dopušteni raspon varijacije žarišne duljine pod uvjetom pomaka energije. Kao što je prikazano na slici 7.17, određeni dopušteni raspon varijacije širine linije EL, kao što je ±5% kao standard (EL=10%), može se koristiti za izračun maksimalnog dopuštenog raspona varijacije žarišne duljine, koji je između 19 i 21 mJ/cm2. EL podaci mogu se iscrtati u odnosu na dopušteni raspon žarišne duljine, kao što je prikazano na slici 7.18. Može se ustanoviti da je u procesu od 90nm, ispod raspona varijacije od 10% EL, maksimalni raspon dubine fokusa oko 0,30 μm.
Je li dovoljno? Općenito govoreći, dubina fokusa je povezana sa strojem za fotolitografiju, kao što je točnost kontrole fokusa, uključujući stabilnost žarišne ravnine stroja, zakrivljenost polja leće, astigmatizam, točnost niveliranja i ravnost platforme silikonske pločice . Naravno, to je također povezano s ravnošću same silicijske pločice i stupnjem smanjenja ravnosti uzrokovanog kemijsko-mehaničkim procesom izravnavanja. Za različite tehnološke čvorove tipični zahtjevi za dubinu fokusa navedeni su u tablici 7.1.


Budući da je dubina fokusa toliko važna, izravnavanje, važan dio litografskog stroja, vrlo je kritično. Najčešće korištena metoda niveliranja u industriji danas je određivanje okomitog položaja z silicijske pločice i kutova nagiba Rxi Ry
u vodoravnom smjeru mjerenjem položaja svjetlosne točke reflektirane kosom upadnom svjetlošću na površini silicijske pločice, kao što je prikazano na slici 7.19.

Stvarni sustav je puno kompliciraniji, uključujući i to kako odvojiti neovisne z, Rx, i Ry. Budući da ova tri neovisna parametra treba mjeriti istovremeno, jedan snop svjetlosti nije dovoljan (postoje samo dva stupnja slobode za bočni pomak), već su potrebna najmanje dva snopa svjetla.
Štoviše, ako je potrebno otkriti z, Rxi Ryna različitim točkama na području ekspozicije ili prorezu potrebno je povećati broj svjetlosnih točaka. Općenito, za područje izloženosti može postojati do 8 do 10 mjernih točaka. Međutim, ova metoda izravnavanja ima svoja ograničenja. Budući da se koristi koso upadno svjetlo, kao što je upadni kut od 15 do 20 stupnjeva (ili upadni kut od 70 do 75 stupnjeva u odnosu na okomiti smjer površine silicijske pločice), za površine kao što su fotorezist i silicijev dioksid s indeks loma bijele svjetlosti od oko 1,5, samo oko 18% do 25% svjetlosti se reflektira natrag, kao što je prikazano na slici 7.20, a ostalih oko 75% do 82% svjetlosti koja ulazi u detektor će prodrijeti kroz površinu prozirnog medija . Ovaj dio propuštene svjetlosti nastavit će se širiti dok ne naiđe na neprozirni medij ili reflektirajući medij, kao što je silicij, polisilicij, metal ili medij s visokim indeksom loma, kao što je silicijev nitrid, a zatim se reflektira.
Stoga će "površina" koju stvarno detektira sustav za niveliranje biti negdje ispod gornje površine fotorezista. Budući da stražnji dio linije (BEOL) uglavnom ima relativno debeo oksidni sloj, kao što su razni silicijevi dioksidi, postojat će određena devijacija žarišne duljine između prednjeg kraja linije (FEOL) i stražnji dio, općenito između 0.05 i 0,20 μm, ovisno o debljini prozirnog medija i reflektivnosti neprozirnog medija. Stoga, u pozadini, uzorak dizajna čipa mora biti što je moguće ujednačeniji; u suprotnom, zbog neravnomjerne raspodjele gustoće uzorka, uzrokovat će pogreške niveliranja, što će dovesti do netočne kompenzacije nagiba i uzrokovati defokusiranje.

Općenito postoje dva načina za izravnavanje fotolitografskih strojeva:
(1) Planarni način rada: izmjerite visinu nekoliko točaka na području izloženosti ili cijeloj silikonskoj pločici, a zatim pronađite ravninu prema metodi najmanjih kvadrata;
(2) Dinamički način (isključivo za strojeve za skeniranje fotolitografije): dinamički izmjerite visinu nekoliko točaka u skeniranom području proreza, a zatim kontinuirano kompenzirajte duž smjera skeniranja. Naravno, važno je znati da se povratna sprega niveliranja postiže pomicanjem platforme silicijske pločice gore-dolje i naginjanjem u smjeru neskeniranja. Njegova kompenzacija može biti samo makroskopska, uglavnom na milimetarskoj razini. Štoviše, u smjeru bez skeniranja (smjer X), može se obraditi samo u skladu s nagibom prvog reda, a svaka nelinearna zakrivljenost (kao što je zakrivljenost polja leće i savijanje silikonske ploče) ne može se kompenzirati, kao što je prikazano na slici 7.21 .

U dinamičkom načinu rada, neki litografski strojevi također mogu zaustaviti mjerenje izravnavanja za područja nepotpune ekspozicije (snimke) ili područja čipova na rubu silicijske pločice (područje ekspozicije s maksimalnim
može sadržavati mnoga područja čipa, koja se nazivaju matrice), i koristiti podatke o ekspoziciji ili niveliranju područja čipa oko sebe za epitaksiju kako bi se izbjegle pogreške mjerenja uzrokovane prekomjernim odstupanjem visine i nepotpunim slojem filma na rubu silicijske pločice. U ASML litografskim strojevima ova se funkcija naziva "Circuit Dependent Focus Edge Clearance" (CDFEC).
Nekoliko je glavnih čimbenika koji utječu na dubinu fokusa: numerička apertura sustava, stanje osvjetljenja, širina linije uzorka, gustoća uzorka, temperatura pečenja fotorezista itd. Kao što je prikazano na slici 7.22, prema valnoj optici , pri najboljoj žarišnoj duljini, sve svjetlosne zrake konvergirane u fokus imaju istu fazu;
Međutim, u defokusiranom položaju, svjetlosne zrake koje prolaze kroz rub leće i svjetlosne zrake koje prolaze kroz središte leće putuju različitim optičkim putevima, a njihova razlika je (FF′- OF′). Kad se numerički otvor poveća, optička razlika putanje također se povećava, a stvarni žarišni intenzitet svjetla u točki defokusiranja postaje manji ili dubina fokusa postaje manja. U uvjetima paralelnog osvjetljenja, dubina fokusa (Rayleigh) općenito se daje sljedećom formulom, tj.


Gdje je θ najveći kut otvaranja leće, koji odgovara numeričkom otvoru NA. Kada je NA relativno mali, može se približno napisati kao

Vidi se da kada je NA veći, dubina fokusa je manja, a dubina fokusa je obrnuto proporcionalna kvadratu numeričke aperture.
Na dubinu fokusa ne utječe samo numerički otvor blende, već i uvjeti osvjetljenja. Na primjer, za gustu grafiku, a prostorni period je manji od λ /NA, osvjetljenje izvan osi će povećati dubinu fokusa. O ovom dijelu će se ponovno raspravljati u Odjeljku 7.1 Odjeljka 7 s osvjetljenjem izvan osi. Osim toga, širina linije grafike također će utjecati na dubinu fokusa. Na primjer, dubina fokusa male grafike općenito je manja nego kod grube grafike. To je zato što je kut difrakcijskog vala male grafike relativno velik, a kut između njihove konvergencije u žarišnoj ravnini relativno velik. Kao što je gore spomenuto, dubina fokusa bit će manja. Osim toga, temperatura pečenja fotorezista također će utjecati na dubinu fokusa u određenoj mjeri. Više pečenje nakon ekspozicije (PEB) uzrokovat će prosjek kontrasta prostorne slike u okomitom smjeru (Z) unutar debljine fotootpornog materijala, što će rezultirati povećanom dubinom fokusa. Međutim, to je nauštrb smanjenja maksimalnog kontrasta slike.
Faktor pogreške maske
Mask Error Factor (MEF) ili Mask Error Enhancement Factor (MEEF) definiran je kao parcijalna derivacija širine linije izložene na silicijskoj pločici u odnosu na širinu maske. Faktor pogreške maske uglavnom je uzrokovan difrakcijom optičkog sustava i postat će veći zbog ograničene vjernosti fotorezista prostornoj slici. Čimbenici koji utječu na faktor pogreške maske uključuju uvjete osvjetljenja, svojstva fotorezista, aberacije leća stroja za litografiju, temperaturu nakon pečenja (PEB), itd. U prošlom desetljeću u literaturi je bilo mnogo izvještaja o istraživanju faktora pogreške maske. Iz ovih studija može se vidjeti da što je manji prostorni period ili što je manji kontrast slike, to je veći faktor pogreške maske. Za uzorke koji su puno veći od valne duljine izloženosti, ili u takozvanom linearnom rasponu, faktor pogreške maske obično je vrlo blizu 1. Za uzorke koji su blizu ili manji od valne duljine, faktor pogreške maske će se značajno povećati . Međutim, osim u sljedećim posebnim slučajevima, faktor pogreške maske općenito nije manji od 1:
(1) Linijska litografija koja koristi masku izmjeničnog faznog pomaka može proizvesti faktor pogreške maske znatno manji od 1. To je zato što je minimalni intenzitet svjetla u distribuciji polja prostorne slike uglavnom uzrokovan faznom mutacijom od 180 stupnjeva koju generira susjedna fazna zona . Promjena širine metalne linije na maski kod fazne mutacije ima mali učinak na širinu linije.
(2) Faktor pogreške maske bit će značajno manji od 1 u blizini male kompenzacijske strukture u korekciji učinka optičke blizine. To je zato što male promjene glavnog uzorka ne mogu osjetljivo identificirati sustav za snimanje slike s ograničenom rezolucijom uzrokovanom difrakcijom.
Obično je za prostorno proširene uzorke kao što su linije ili utori i kontaktne rupe faktor pogreške maske jednak ili veći od 1. Budući da je važnost faktora pogreške maske u njegovom odnosu s širinom linije i cijenom maske, postaje vrlo važno je ograničiti ga na mali raspon. Na primjer, za sloj vrata s ekstremno visokim zahtjevima ujednačenosti širine linije, faktor pogreške maske se obično mora kontrolirati ispod 1,5 (za 90n i šire procese).
Sve do nedavno, dobivanje podataka o faktorima pogreške maske zahtijevalo je numeričku simulaciju ili eksperimentalno mjerenje. Za numeričku simulaciju, postizanje određenog stupnja točnosti zahtijeva oslanjanje na iskustvo u postavljanju parametara simulacije. Ako su potrebne informacije o raspodjeli faktora pogreške maske u cijelom prostoru parametara litografije, takve će metode dugo trajati. Zapravo, za prikaz gustih linija ili utora, faktor pogreške maske ima analitički približan izraz u teoriji. Pod posebnim uvjetima da je prostorni period p manji od λ /NA i da je širina linije jednaka širini utora, u uvjetima prstenastog osvjetljenja, analitički izraz se može pojednostaviti i napisati u sljedećem obliku, tj. ,

+, - primjenjivi su na utore i linije. Među njima, σ je parametar djelomične koherencije (0<σ <1), faktor propusnosti amplitude u maski s prigušenim pomakom faze (npr. za 6% prigušenu masku je 0).25 ), n je indeks loma fotorezista (obično između 1,7 i 1,8), a a je ekvivalentna duljina difuzije fotokiseline ispod modela praga (ovisno o različitim tehnološkim čvorovima, obično od 5 do 10 nm za 32 do čvorovi od 45 nm do 70 nm za čvorove od 0,18 do 0,25 μm).
Za masku izmjeničnog pomaka faze (Alt-PSM), MEF ima jednostavniji izraz, naime

Među njima prostorno razdoblje str<3λ / (2NA), CD refers to the line width on the silicon wafer, and δ refers to the line width on the mask. If we plot equation (7-21), we can get the result in Figure 7.23. It can be seen that MEF increases rapidly as the spatial period decreases, and increases as the photoacid diffusion length increases.

Ako su poznati svi parametri osim duljine difuzije fotokiseline u formuli (7-21), duljina difuzije fotokiseline može se dobiti uklapanjem eksperimentalnih podataka. Rezultati pokazuju da je nakon 40 sekundi naknadnog pečenja duljina difuzije fotokiseline određenog tipa 193nm fotorezista 27nm; nakon 60 sekundi naknadnog pečenja, duljina difuzije postaje 33 nm. A zbog točnosti podataka, točnost mjerenja duljine difuzije fotokiseline je ±2nm. To je red veličine veći od točnosti prethodnih metoda mjerenja, kao što je prikazano na slici 7.24. Faktor pogreške maske također se može koristiti za izračunavanje zahtjeva širine linije maske za ujednačenost širine linije, kao i za postavljanje pravila razmaka dvodimenzionalne grafike u korekciji učinka optičke blizine. Za dvodimenzionalnu grafiku sa skraćenim krajevima linija, kao što je prikazano na slici 7.25, kroz izračun jednostavne funkcije širenja točaka i određenog stupnja aproksimacije difuzije fotokiseline, može se dobiti gotovo analitička formula za učinak optičke blizine kraja linije. dobivena, tj.


Gdje je PSF funkcija širenja točke, indeks "D" predstavlja difuziju fotokiseline, a predstavlja duljinu difuzije fotokiseline, n=1, 2 odgovara uvjetima koherentnog i nekoherentnog osvjetljenja, i

Ujednačenost širine linije
Ujednačenost širine linije u poluvodičkim procesima općenito se dijeli na: područje čipa, područje udarca, područje pločice, područje lota i područje lot-to-lot. Čimbenici koji utječu na ujednačenost širine linije i opća analiza raspona utjecaja navedeni su u tablici 7.2. Iz tablice 7.2 možemo pronaći sljedeće:

1) Općenito, problemi uzrokovani litografskim strojevima i procesnim prozorima imaju širok utjecaj.
(2) Problemi uzrokovani pogreškama u proizvodnji maske ili efektima optičke blizine općenito su ograničeni na područje izloženosti.
(3) Problemi uzrokovani premazom ili podlogom općenito su ograničeni na silikonsku pločicu.
CMOS uređaji općenito zahtijevaju uniformnost širine linije od oko ±10% širine linije. Za vrata, opća točnost upravljanja je ±7%. To je zato što u procesima ispod čvora od 0,18 μm općenito postoji postupak jetkanja širine linije nakon litografije i prije jetkanja, što dodatno smanjuje širinu linije litografije na širinu linije uređaja ili blizu širine linije uređaja, što općenito je 70% širine litografske linije. Budući da je kontrola širine linije uređaja ±10%, širina linije litografije postaje ±7%.
Postoji mnogo načina za poboljšanje ujednačenosti širine linije litografije, kao što je kompenzacija distribucije energije ekspozicije u distribuciji osvjetljenja litografskog stroja na temelju rezultata mjerenja ujednačenosti ekspozicije u području ekspozicije. Ova se naknada može ostvariti na dvije razine. Može se kompenzirati u konstantama stroja, što je primjenjivo na sve uvjete osvjetljenja, ili se može kompenzirati u potprogramu ekspozicije (slijedeći određeni program ekspozicije). Na taj način može točno ciljati određenu razinu sa strogim zahtjevima ujednačenosti. Također se može poboljšati analizom temeljnog uzroka nejednake širine linije litografije. Na primjer, tipičan problem je utjecaj visinske razlike uzrokovane procesnom strukturom na podlozi silicijske pločice na uniformnost širine linije vrata. Na primjer, ujednačenost lokalne širine linije (Local CD Variation, LCDV) sloja vrata o kojoj se govori u [6] pogoršat će se zbog fluktuacije visine supstrata. Ova fluktuacija je prikazana na slici 7.28.

Promjene širine linije uzrokovane visinskom razlikom prikazane su na slici 7.29 i slici 7.30. Može se vidjeti da kako se visinska razlika postupno smanjuje, širina linije postupno opada do stabilne vrijednosti.


1. Poboljšanje ujednačenosti širine linije u području čipa ili u grafičkom području
Budući da postoji mnogo čimbenika koji utječu na ovaj raspon, raspravlja se samo o nekim glavnim metodama.
(1) Poboljšajte prozor procesa i optimizirajte prozor procesa.
Za gustu grafiku, osvjetljenje izvan osi može se koristiti za poboljšanje kontrasta i dubine fokusa, a maske faznog pomaka mogu se koristiti za poboljšanje kontrasta;
Za izoliranu grafiku, sub-difrakcijske trake raspršenja (SRAF) mogu se koristiti za poboljšanje dubine fokusa izolirane grafike;
Za polu-izoliranu grafiku, to jest, prostorni period manji je od dvostrukog minimalnog prostornog perioda i malo veći od minimalnog prostornog perioda, procesni prozor će ovdje doseći gotovo teško stanje, također poznato kao "zabranjeni korak", kao što je prikazano na slici 7.31

Kao što se može vidjeti na slici 7.31, u odnosu na minimalni prostorni period od 310 nm, širina linije pada sa 130 nm na oko 90 nm blizu perioda od 500 nm. Ovo (nije prikazano ovdje) također uključuje značajan pad kontrasta i dubine fokusa. Zabrana prostornog perioda uzrokovana je potrebom da se održi fiksna minimalna širina linije u litografiji logičkih sklopova, što rezultira ozbiljnim nedostatkom kontrasta u slikama s nejednakim razmakom u različitim prostornim periodima ili susjednim uzorcima. To je uglavnom uzrokovano Osvjetljenje izvan osi nameće ograničenja na polu-gustu grafiku. Obično osvjetljenje izvan osi ima snažnu pomoć samo za minimalni razmak, ali ima određeni negativan utjecaj na takozvanu "polu-gustu" grafiku na minimalnom razmaku i 2 puta dužem od minimalnog razmaka. Kako bi se poboljšao prozor procesa tijekom takozvanog zabranjenog razdoblja, kut izvan osi osvjetljenja trebao bi se odgovarajuće smanjiti kako bi se postigla uravnotežena izvedba ujednačenosti širine linije.
(2) Poboljšajte točnost i pouzdanost korekcije učinka optičke blizine.
Osnovni postupak korekcije učinka optičke blizine je: kada uspostavljate model, prvo dizajnirajte neke kalibracijske grafike na testnoj maski kao što je prikazano na slici 7.32. Zatim se izlaganjem silicijske pločice dobije veličina uzorka fotorezista na silicijskoj pločici, zatim se model kalibrira (utvrđuju se relevantni parametri modela), a istovremeno se izračunava iznos korekcije. Zatim se na temelju sličnosti između stvarnog grafikona i kalibracijskog grafikona ispravlja u skladu s modelom.
Točnost korekcije učinka optičke blizine ovisi o sljedećim čimbenicima: točnost mjerenja podataka o širini linije silicijske pločice, točnost uklapanja modela i racionalnost i pouzdanost algoritma korekcije uzorka kruga modela, kao što je metoda uzorkovanja (fragmentacije), gustoća točke uzorkovanja Odaberite, ispravna veličina koraka, itd. Za modele fotorezista općenito postoje jednostavni modeli praga uključujući Gaussovu difuziju (model praga s Gaussovom difuzijom) i modeli otpora promjenjivog praga. Prvo pretpostavlja da je fotorezist prekidač za svjetlo. Kada intenzitet svjetlosti dosegne određeni prag, brzina otapanja fotorezista u razvijaču se naglo mijenja. Potonji je posljedica odstupanja prvog od eksperimentalnih podataka. Potonji vjeruje da je fotorezist složen sustav, a njegov prag reakcije povezan je s maksimalnim intenzitetom svjetlosti i gradijentom maksimalnog intenziteta svjetlosti (koji će uzrokovati usmjerenu difuziju fotoosjetljivog sredstva), te može biti nelinearan odnos. A potonji također može opisati neka odstupanja širine linije jetkanja na gustim do izoliranim uzorcima. Naravno, ova vrsta modela fizički ne može vrlo jasno prikazati fizičku sliku. Općenito govoreći, fizička slika modela praga plus Gaussove difuzije je vrlo jasna i ljudi je više koriste, posebno u radu na razvoju procesa i optimizaciji procesa. Što se tiče korekcije optičkog efekta blizine, budući da je potrebno izgraditi model točan na nekoliko nanometara u vrlo kratkom vremenu, dodavanje nekih dodatnih parametara čije fizičko značenje nije moguće jasno objasniti je neizbježno i također je privremena mjera.
Naravno, kako se proces fotolitografije nastavlja razvijati, fotolitografski model korekcije efekta blizine nastavit će se razvijati i apsorbirati parametre s fizičkim značenjem. Kako biste povećali točnost modela, možete proširiti reprezentativnost mjerne grafike povećanjem broja mjernih točaka (primjerice 3 do 5 puta), odnosno poboljšanjem kalibracijske (mjerne) grafike, kao što je prikazano na slici 7.32. Ista grafika dizajna sklopa nalazi se u korelacijama i sličnostima u geometrijskim oblicima. Tijekom procesa prilagođavanja modela, pokušajte koristiti fizičke parametre i pošaljite povratne informacije o pogreškama uklapanja inženjeru litografije radi analize kako biste uklonili moguće pogreške. O korekciji efekta optičke blizine detaljnije će se raspravljati u drugom poglavlju.

(3) Optimizirajte debljinu sloja protiv refleksije.
Zbog razlike u indeksu loma (vrijednosti n i k) između fotorezista i supstrata, dio svjetlosti osvjetljenja će se reflektirati natrag od sučelja između fotorezista i supstrata, uzrokujući interferenciju s upadnim slikovnim svjetlom. Kada je ova smetnja ozbiljna, može čak proizvesti učinak stojnog vala, kao što je prikazano na slici 7.33 (c). Slika 7.33 (c) prikazuje poprečni presjek i-line 365nm ili 248nm fotorezista. Budući da je udaljenost između vrhova u stojnom valu pola valne duljine, a indeks loma n fotorezista općenito je oko 1,6 do 1,7, prema broju vrhova (~10), može se zaključiti da je debljina fotorezista oko 0,7 do 1,2μm. Debljina fotorezista od 193 nm obično je manja od 300 nm. Kako bi se eliminirala reflektirana svjetlost na dnu fotorezista, općenito se koristi donji antirefleksni premaz (BARC), kao što je prikazano na slici 7.34 (a). Na slici 7.34 (a), sučelje se dodaje nakon dodavanja donjeg antirefleksijskog sloja. Faza reflektiranog svjetla između antirefleksijskog sloja i supstrata može se podesiti podešavanjem debljine antirefleksijskog sloja kako bi se pomaknula reflektirana svjetlost između fotorezista i antirefleksijskog sloja, čime se eliminira reflektirano svjetlo na dno fotorezista. Za antirefleksijski sloj, ako se želi postići striktna antirefleksija na debljini od oko 1/4 valne duljine, indeks loma n antirefleksijskog sloja mora biti precizno podešen tako da bude između nPodlogai nFotorezistpodloge, tj.


(4) Optimizirajte debljinu i krivulju ljuljanja fotorezista
Čak i s donjim antirefleksnim slojem, i dalje će postojati određena količina zaostalog svjetla reflektiranog od dna fotootpornog sloja. Ovaj dio svjetla će interferirati sa svjetlom reflektiranim s vrha fotorezista, kao što je prikazano na slici 7.35 (a) i slici 7.35 (b). Kako se debljina fotorezista mijenja, faza "reflektirane svjetlosti 0" i "reflektirane svjetlosti 1" se povremeno mijenja, uzrokujući smetnje. Preraspodjela energije interferencijom uzrokovat će povremenu promjenu energije koja ulazi u fotorezist kako se mijenja debljina fotorezista, tako da će se širina linije periodički mijenjati kako se mijenja debljina fotorezista, kao što je prikazano na slici 7.35 (b). Općenito postoji nekoliko načina za rješavanje problema fluktuacije širine linije s debljinom fotorezista:
Optimizirajte debljinu i indeks loma antirefleksnog sloja (odaberite odgovarajući antirefleksni sloj)
Odaberite dva antirefleksna sloja (općenito je jedan od njih anorganski antirefleksni sloj, kao što je silicij oksinitrid SiON)
Dodajte gornji antirefleksni premaz (Top ARC, TARC) kako biste uklonili reflektirano svjetlo na vrhu fotootpornog materijala
Međutim, dodavanje sloja protiv refleksije će učiniti proces kompliciranijim i skupljim. Kada je prozor procesa još uvijek prihvatljiv, općenito se odabire debljina s najmanjom širinom linije. To je zato što kada se debljina fotorezista pomakne, širina linije će postati veća, a ne manja, tako da procesni prozor postaje naglo manji.

2. Ostale metode za poboljšanje ujednačenosti širine linije
Poboljšati ujednačenost osvjetljenja proreza, aberaciju, žarišnu duljinu i kontrolu niveliranja, točnost sinkronizacije platforme i točnost kontrole temperature litografskog stroja; poboljšati ujednačenost širine linije maske; poboljšati podlogu i smanjiti utjecaj podloge na litografiju (uključujući povećanje dubine fokusa i poboljšanje antirefleksijskog sloja). Među njima, odjeljak 4.2 spominje da povećanje ujednačenosti uzorka dizajna vodi do poboljšanja točnosti niveliranja i stvarnog povećanja dubine fokusa. Hrapavost rubova uzorka općenito je uzrokovana sljedećim čimbenicima:
(1) Svojstvena hrapavost fotorezista: Povezana je s molekularnom težinom fotorezista, raspodjelom veličine molekulske težine i koncentracijom generatora fotokiseline (PAG).
(2) Kontrast brzine otapanja razvoja fotorezista s povećanjem intenziteta svjetlosti: Što je strmija promjena brzine otapanja s intenzitetom svjetlosti blizu praga energije, to je manja hrapavost uzrokovana djelomičnim razvijanjem.
(3) Osjetljivost fotootpora: Što se fotootpor manje oslanja na pečenje nakon izlaganja (PEB), veća je vjerojatnost da će hrapavost širine linije biti veća. Pečenje nakon izlaganja može ukloniti neke neujednačenosti.
(4) Kontrast ili energetska margina fotolitografske slike: Što je veći kontrast, to je uže područje gdje je razvijen rub uzorka i manja je hrapavost. Općenito se izražava odnosom između hrapavosti širine linije i nagiba karotaža slike (ILS).
Za kemijski pojačane fotoreziste, svaka molekula fotokiseline stvorena fotokemijskom reakcijom proći će kroz katalitičku reakciju uklanjanja zaštite unutar raspona duljine difuzije s točkom stvaranja kao središtem kruga i polumjerom kao polumjerom. Općenito govoreći, za fotoreziste od 193 nm, duljina difuzije je u rasponu od 5 do 30 nm. Što je duža duljina difuzije, to je bolja hrapavost uzorka kada kontrast slike ostaje nepromijenjen. Međutim, blizu granice razlučivosti, kao što je blizu 45 nm pola koraka, povećanje duljine difuzije dovest će do smanjenja kontrasta prostorne slike, a smanjenje kontrasta prostorne slike također će dovesti do povećanja hrapavosti uzorka.
Brzina otapanja fotorezista općenito se mijenja od vrlo niske razine do vrlo visoke razine na postupan način kako se mijenja intenzitet svjetlosti. Ako je ova stepenasta promjena strmija, takozvano područje "djelomičnog razvoja", to jest prijelazno područje u sredini stepenaste promjene, smanjit će se, čime se smanjuje hrapavost uzorka. Naravno, preveliki kontrast rastvaranja također će utjecati na dubinu fokusa. Za neke fotoreziste od 248 nm i 365 nm, malo manji razvojni kontrast može povećati dubinu fokusa do određene mjere, kao što je prikazano na slici 7.36.

Što je veća osjetljivost fotorezista, to je kraća duljina difuzije fotokiseline (što je veća vjernost slike iz zraka i veća razlučivost), jer takvi fotorezisti općenito manje ovise o pečenju nakon izlaganja, što može dovesti do određenog stupnja hrapavosti uzorka. Međutim, ako se u isto vrijeme poveća koncentracija generatora fotokiseline, ova se situacija može popraviti. Poboljšanje kontrasta slike fotorezista može smanjiti hrapavost uzorka, kao što je prikazano na slici 7.37.

Okruglost kontaktnih rupa i otvora slična je hrapavosti uzorka. Također je povezan s difuzijom fotokiseline, koncentracijom fotokiseline, kontrastom prostorne slike i kontrastom razvoja fotorezista. Ovdje ih nećemo razmatrati jednog po jednog.
Morfologija fotorezista
Abnormalnosti u morfologiji fotorezista uključuju kut nagiba bočne stijenke, stojni val, gubitak debljine, donji temelj, donji rez, T-vrh, zaokruživanje vrha, hrapavost širine linije, omjer slike/odbacivanje uzorka, donji ostatak itd. Raspravit ćemo o njima jedan po jedan , kao što je prikazano na slici 7.38.

Kut bočne stijenke: To je općenito zato što je svjetlo koje ulazi u donji dio fotootpornog materijala slabije od svjetla na vrhu (zbog apsorpcije svjetla od strane fotootpornog materijala). Rješenje je općenito smanjiti apsorpciju svjetlosti fotorezista uz istovremeno povećanje osjetljivosti fotorezista na svjetlost. To se može postići povećanjem dodavanja fotoosjetljivih komponenti i povećanjem katalitičkog učinka fotokiselina u reakciji deprotekcije (reakcija difuzije-katalize). Kut bočne stijenke imat će određeni utjecaj na jetkanje, a u teškim slučajevima, kut bočne stijenke će se prenijeti na urezani materijal supstrata.
Stojeći val: Učinak stojnog vala može se učinkovito riješiti dodavanjem sloja protiv refleksije i odgovarajućim povećanjem difuzije fotosenzibilizatora (kao što je povećanje temperature ili vremena naknadnog pečenja za povećanje difuzije fotokiselina).
Gubitak debljine: Budući da gornji dio fotorezista prima najjače svjetlo, a vrh je izložen najviše razvijaču, debljina fotorezista će se u određenoj mjeri izgubiti nakon završetka razvijanja.
Podloga: Donja podloga općenito je uzrokovana acidobaznom neravnotežom između fotootpornog materijala i podloge (kao što je donji antirefleksijski sloj). Ako je supstrat relativno alkalan ili hidrofilan, fotokiselina će se neutralizirati ili apsorbirati u supstrat, uzrokujući kompromitaciju reakcije skidanja zaštite na dnu fotorezista. Rješenje ovog problema općenito je povećanje kiselosti supstrata, povećanje temperature pečenja fotootpora prije izlaganja i antirefleksnog sloja, kako bi se ograničila difuzija fotokiseline u fotorezistu iu supstrat. Međutim, ograničavanje difuzije također će utjecati na druga svojstva, poput hrapavosti uzorka, dubine fokusa itd.
Podrezano: Za razliku od donje podloge, podrezano je zbog veće kiselosti na dnu fotorezista, a reakcija skidanja zaštite na dnu je veća od one na drugim mjestima. Rješenje je upravo suprotno od navedenog.
T-preljev: T-preljev uzrokuju alkalne (bazne) komponente u zraku u tvornici, kao što su amonijak, amonijak (amonijak) i aminski organski spojevi (amin), koji prodiru u vrh fotorezista i neutraliziraju dio fotokiseline, što rezultira većom lokalnom širinom linije na vrhu, au težim će slučajevima uzrokovati prianjanje linije. Rješenje je strogo kontrolirati sadržaj lužine u zraku u području fotolitografije, obično manje od 20 ppb (dijelova na milijardu), i pokušati skratiti vrijeme od izlaganja do odgode nakon izlaganja.
Gornje zaokruživanje: Općenito, intenzitet svjetlosti koji se zrači na vrhu fotorezista je relativno velik. Kada razvojni kontrast fotorezista nije jako visok, ovaj dio povećane svjetlosti će dovesti do povećane stope otapanja, uzrokujući tako zaokruživanje vrha.
Hrapavost širine crte: O hrapavosti širine crte već je bilo riječi.
Omjer širine/kolaps uzorka: Omjer širine i visine se raspravlja jer će tijekom procesa razvijanja razvijač, deionizirana voda itd. generirati bočnu napetost koju stvara površinska napetost u uzorku fotorezista nakon razvijanja, kao što je prikazano na slici 7.39. Za guste uzorke, budući da je napetost na obje strane otprilike ista, problem nije prevelik. Međutim, za uzorak na rubu gustog uzorka, ako je omjer slike velik, bit će podložan jednostranoj napetosti. Zajedno s poremećajem velike brzine rotacije tijekom procesa razvijanja, uzorak se može urušiti. Eksperimenti pokazuju da je omjer visine i širine iznad 3:1 općenito opasniji.

Scumming: Razlog za scumming općenito je to što donji fotootpornik ne apsorbira dovoljno svjetla, što rezultira djelomičnim razvojem. Kako bi se poboljšala razlučivost fotorezista, duljina difuzije fotokiseline mora biti minimizirana, a jednolikost prostornog razvoja uzrokovana difuzijom fotokiseline smanjena. Na taj način se povećava hrapavost prostora. Donji sloj se općenito može smanjiti optimiziranjem uvjeta osvjetljenja, odstupanja širine linije maske te temperature i vremena pečenja kako bi se poboljšao prostorni kontrast slike i povećala ekspozicija po jedinici površine.
Točnost poravnanja i prekrivanja
Poravnanje se odnosi na registraciju između slojeva. Općenito govoreći, točnost preklapanja između slojeva mora biti oko 25%~30% kritične veličine (minimalne veličine) silicijske pločice. Ovdje ćemo raspravljati o sljedećim aspektima: proces preklapanja, parametri i jednadžbe preklapanja, oznake preklapanja, oprema i tehnička pitanja povezana s preklapanjem i procesi koji utječu na točnost preklapanja.
Proces preklapanja podijeljen je na proizvodnju oznake poravnanja prvog sloja (ili prednjeg sloja), poravnanje, rješenje poravnanja, kompenzaciju stroja za fotolitografiju, ekspoziciju, mjerenje točnosti prekrivanja nakon ekspozicije i izračun sljedeće runde kompenzacije poravnanja, kao što je prikazano na slici 7.40. . Svrha preklapanja je maksimalno povećati preklapanje koordinata na silicijskoj pločici s platformom silicijske pločice (odnosno, koordinata fotolitografskog stroja). Za linearni dio postoje četiri parametra: translacija (Tx, Ty), oko okomite osi (Z), rotacije (R) i povećanja (M). Sljedeći odnos može se uspostaviti između koordinatnog sustava silicijske ploče (Xw, Yw) i koordinatni sustav fotolitografskog stroja (XM, YM):
XM=TX+M[XW cos(R)-YW grijeh (R)]


